

私たちを選ぶ理由
湖州双林恒興研磨装置工場は1980年代に設立され、中国の表面仕上げ業界の有名なメーカーの1つです。
製品がよく売れる
当社の製品は中国および海外(アメリカ、ロシア、イタリア、ドイツ、ブラジルなど)で販売されています。
迅速な生産
当社は5,000平方メートルの面積をカバーする生産拠点を有し、年間30,000トンを超える研削メディア、1,500セットを超える仕上げ機、2,000トンを超える研磨剤、および1,000トンを超えるセラミックビーズを生産しています。
豊富な経験
当社は1980年代に設立され、40年以上の生産経験があります。
素早い対応
当社は、お客様のお問い合わせに 24 時間以内に回答し、お客様が必要な情報とサポートをタイムリーに受けられるようにすることを約束します。


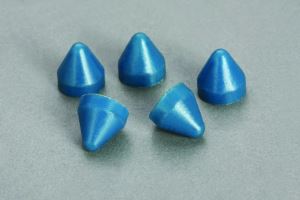


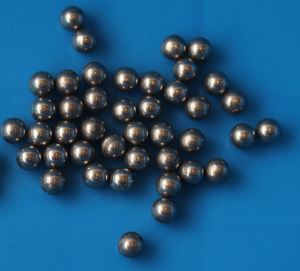


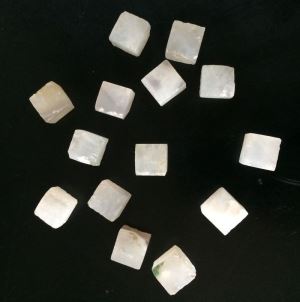

特殊研磨メディアとは
研磨メディアは、タンブリングに使用される非研磨メディアに分類されます。部品から材料を除去することなく、部品の表面を明るくする作用があります。摩耗と切断率が低いです。パーツを長くタンブルするほど、パーツの表面は明るくなります。研磨メディアの仕様や価格について知りたい方は、お気軽にお問い合わせください。
研磨メディアのメリット
高い耐摩耗性
セラミックジルコニアビーズの主な利点の 1 つは、高い耐摩耗性です。これは、従来の粉砕メディアよりもはるかに耐久性があり、長持ちすることを意味します。ジルコニアビーズの高い耐摩耗性は硬度が高いためであり、最も困難な研削環境でも磨耗や磨耗に耐えることができます。
高密度
セラミック ジルコニア ビーズは、従来の粉砕媒体と比較して密度も高いため、粉砕プロセス中により多くのエネルギーを生成できます。このエネルギーの増加により、より高速かつ効率的な研削が可能になり、その結果、スループットが向上し、運用コストが削減されます。


化学的不活性性
セラミックジルコニアビーズのもう 1 つの利点は、化学的に不活性であることです。これは、ほとんどの化学反応の影響を受けず、粉砕される材料と反応しないことを意味します。これは、粉砕媒体からの汚染が問題を引き起こしたり、最終製品の品質に影響を与えたりする可能性がある用途では特に重要です。
均一なサイズと形状
セラミック ジルコニア ビーズも幅広いサイズと形状で入手できるため、特定の研削用途に合わせて調整できます。これらのビーズのサイズと形状が均一であるということは、高品質の最終製品を実現するために不可欠な、一貫した研削性能を提供することも意味します。
研磨用の金属仕上げ材の種類
鏡面仕上げ
鏡面仕上げは、金属表面を反射率が高く滑らかにする、細かく広範囲にわたる研磨によって実現されます。このタイプの仕上げは、高級自動車のディテール、高級キッチン用品、建築物など、美的魅力が不可欠な装飾用途でよく求められます。
つや消し仕上げ
細い線とマットな外観が特徴のブラッシュ仕上げは、ワイヤーブラシまたは同様の研磨ツールを使用して金属を均一なパターンで引っ掻くことによって実現されます。この仕上げは鏡面仕上げよりも反射が少なく、指紋や小さな欠陥が目立ちにくいため、家電製品、電子機器、自動車の内装によく使用されます。
サテン仕上げ
サテン仕上げは鏡面仕上げよりも柔らかい光沢があり、金属表面の小さな溝を完全には除去しない機械的または化学的研磨によって生成されます。この仕上げは、清潔さと適度な美しさの両方が重要な医療機器や調理器具の製造によく使用されます。
アンティーク仕上げ
アンティーク仕上げは、作品に風化した、または古びた外観を与えるように設計されており、多くの場合、質感の詳細を強調し、装飾アイテムに深みを与えます。この仕上げは、緑青溶液を塗布した後に選択的に研磨してハイライトを明らかにするなど、さまざまな技術によって実現できます。宝飾品、家具、建築金物などの分野で人気があります。
木目仕上げ
グレイン仕上げでは、金属を一方向に研磨して、均一で直線的な質感を作り出します。この仕上げは、建物の建設、エレベーターのドア、内装の建築デザインで使用されるシートやパネルなどの大きな平らな表面に適用されることがよくあります。粗い研磨剤から中程度の研磨剤を使用した機械研磨により、この効果が得られます。
研磨メディアの使い方
サンディング
サンドペーパーなどの研磨材で表面をこするプロセスは、表面仕上げの一般的な方法です。粗い砥石を使用すると材料がすぐに除去されますが、細かい砥石を使用すると表面がよりきれいに磨かれます。金属の研磨には、酸化アルミニウムサンドペーパーまたは炭化ケイ素サンドペーパーが最適です。水を使用して表面を冷却し、発生する粉塵の量を減らします。
超音波研磨
超音波研磨では、超音波スピンドルに取り付けられた柔らかくて先の細いツールを使用します。このツールは 1 秒あたり 21,000 ~ 25,000 ストロークの速度で動作します。この技術により、研磨機は金属製品の細部の仕上げを正確に制御することができます。先端は実際には金属に触れません。代わりに、圧力波を放出して、安全に細かい表面研磨を作成します。
タンブリング
タンブリングプロセス中、最終的に完成する製品と一緒に、緩い研磨メディアがチャンバー内に置かれます。次に、組み合わせたものを回転および/または振動させて、すべてを混ぜ合わせます。金属物体の間で研磨剤をこすり合わせるプロセスにより、製品の表面がきれいになり、機械加工の跡や傷が取り除かれ、バリや鋭いエッジが除去されます。
磁気研磨
製品に深い穴や溝がある場合、磁気研磨は金属仕上げの一般的な方法です。このプロセスはタンブリングに少し似ていますが、研磨媒体の代わりに磁化粒子を使用します。集中した磁場が粒子を到達しにくい表面に押し付けます。このプロセスは、ジュエリーの製造に特に役立ちます。
サンドブラスト
サンドブラストでは、高圧下で研磨媒体を吹き付けます。この金属仕上げ技術では、空気または水を使用して粒子を吹き飛ばします。これにより、滑らかできれいな仕上がりが得られます。粒子の混合物はノズルを通って移動し、金属片に向けられます。メディアの種類が異なると、さまざまな表面仕上げが可能になります。
ラッピング
ラッピングには、ランダムで軽い非直線的な動きで金属片の表面をゆっくりと加工するための軟鉄工具と低刺激の研磨剤が必要です。この工程はすべて手作業で行われるため、非常に時間がかかりますが、洗練された平らな金属表面を実現するのに最適です。
ファイリング
金属仕上げの際には、硬鋼ヤスリが使用されることがあります。このプロセスは比較的安価ですが、手作業で行う必要があります。ファイルにはさまざまなサイズと形状の歯があります。歯の粗さにもよりますが、金属の表面物質を比較的早く除去できます。
研磨メディアのメンテナンス方法
メディアグレージング
ガラス張りのメディアは、雰囲気の生産性を低下させる大きな原因となる可能性があります。研削砥石と同様に、グレーズドメディアは摩耗によって表面を変える特性を提供するように設計されています。適切なプロセス制御がなければ、汚れや汚染物質がメディアの表面に蓄積し、メディアの有効性が大幅に低下します。
この「グレージング」は、不適切な化合物の選択、化合物の流量、部品と媒体の比率、濾過/廃液の流れの管理、サイクル タイム、または機械のセットアップに起因する可能性があります。
この特定のケースでは、媒体表面に十分な汚れが蓄積しており、バリ取りや研磨の可能性をすべて効果的に排除できるため、タイムサイクルが指数関数的に増加し、不快な仕上げ品質が発生します。以下のグラフ比較は、適切に調整された媒体サンプルと、維持されていない振動プロセスからの「光沢のある」媒体サンプルとの間の粗さの差が 200 μインチを超えていることを示しています。 2 つの間の目に見える違いも確認できます。
メディアが光沢を帯びる理由
真鍮、銅、アルミニウム、一部の非熱処理鋼など、処理される材料が柔らかい側にある場合、グレージングがより速く伝播することがわかります。グリースやオイルなどの高濃度の製造汚れ、高い部品対媒体比率、および低品質の冶金特性を含むプロセスでは、黒く濃縮された廃棄物の流れが生成され、これはプロセス監査を頻繁に行う必要があることを示しています。
振動プロセスでは、ある程度の変色が予想されますが、廃水の排出が暗くて濃縮されているように見える場合 (右の画像を参照)、媒体がある程度光沢がある可能性が高いため、生産性の低下を監視する必要があります。
前述したように、グレージングの原因の 1 つは、不適切な化学薬品の選択や投与方法である可能性があります。化学薬品の選択は、処理される材料、製造土壌の種類、結果として生じる仕上げ要件など、多くの要因に基づいて行われます。多くの場合、「機械に付属していた」という理由で化学が使用されたり、「何にでもそれを使用する」という答えが得られたりすることがあります。使用している化学物質がアプリケーションに適切であることを確認してください。
光沢のあるメディアをクリーニングする方法
プロセスまたは廃水の制限により、機械のドレンを閉じる必要がある場合は、土壌負荷が集中する長時間のサイクルを避けてください。部品に汚れが再堆積するのを避けるために、頻繁な充填と排水が必要な場合があります。理想的には、部品負荷が高いプロセスの場合、ドレンは開いたままにし、流体が機械内を自由に流れることができる必要があります。このフラッシング動作により、コンパウンドがメディアの残留物や汚れを除去し、部品の光沢と清浄度を高めながら、きれいな仕上げ環境を作り出すことができます。
光沢のあるメディアのクリーニングは、実際には非常に簡単です。 Chemtrol などのバニシングコンパウンドは、まさにそれを行うように設計されています。化学薬品のサプライヤーに相談すると、メディアのコーティング内容に基づいて、適切なサイクル タイムと濃度でメディアを再調整するための適切な洗浄化学薬品を推奨してもらえます。
Chemtrol などの製品を使用するには、投与ポンプまたはバッチ処理を使用して培地塊に追加し、残留製造土壌と金属の乳化と溶解を開始します。このプロセスには標準的なサイクル時間はありませんが、適切な化学反応を使用すれば、数分で結果が得られ始めます。プロセスが部分集中的でグレージングが避けられない場合は、メディアのメンテナンスを PM に組み込むことをお勧めします。
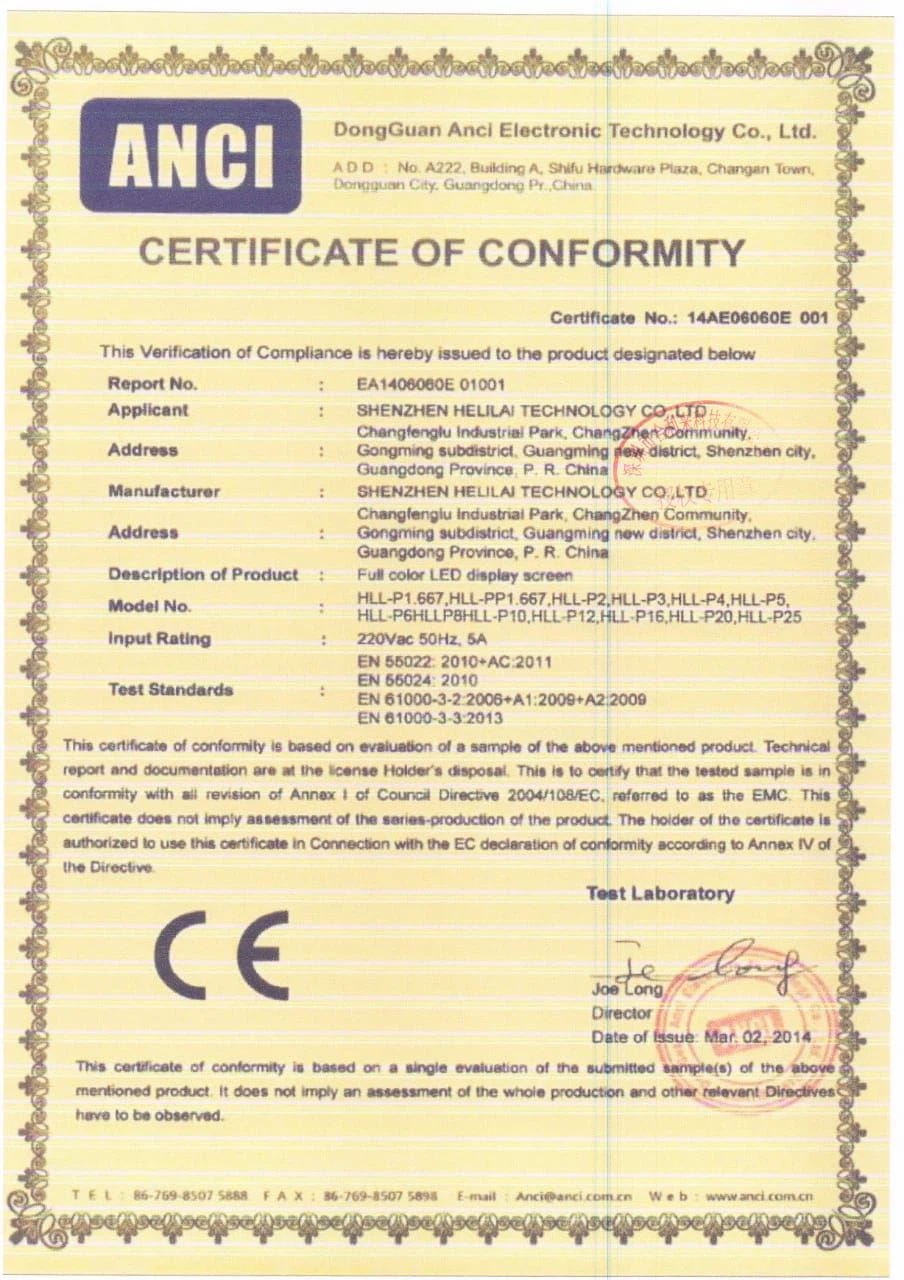
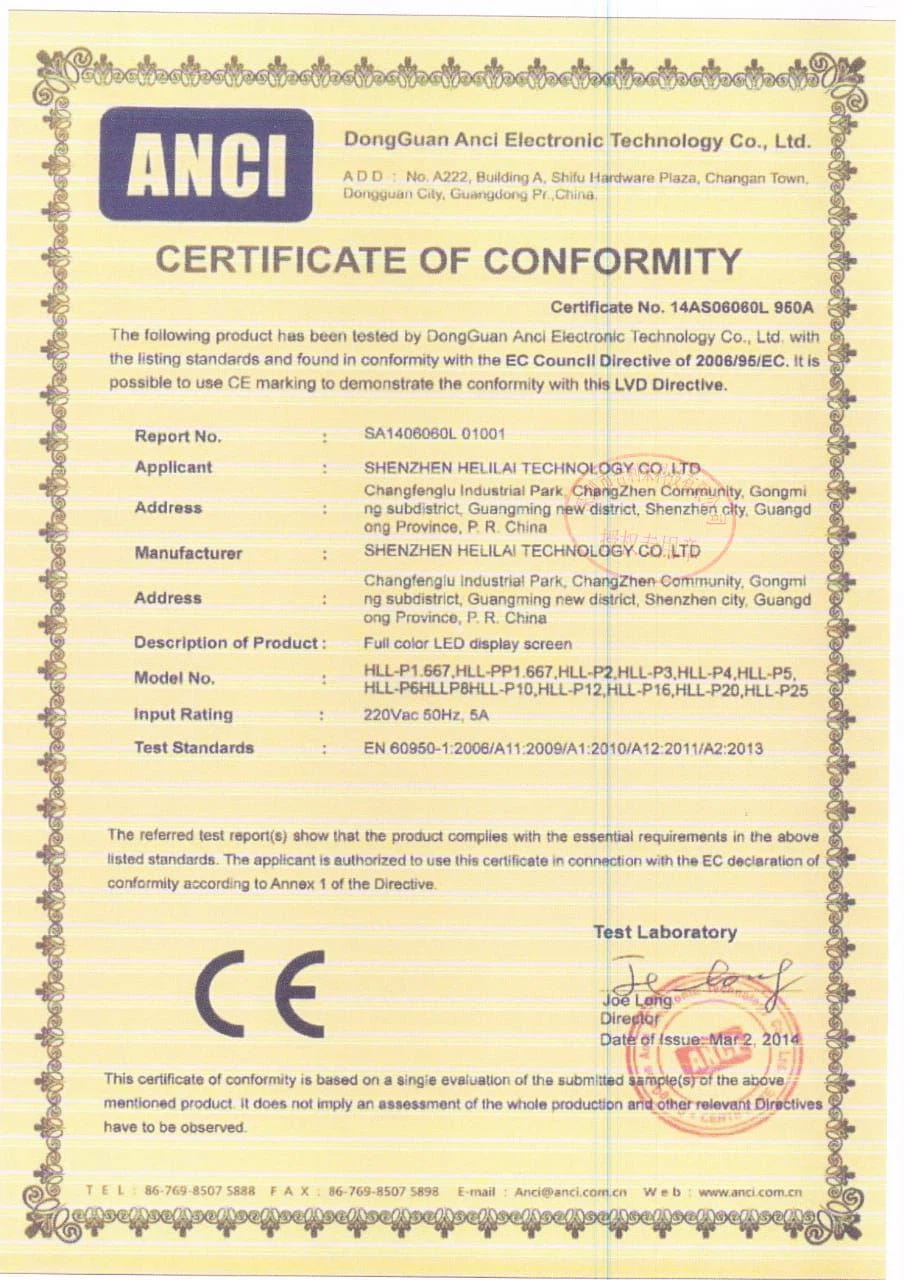
認証


よくある質問
当社は、中国を代表する特殊研磨メディアのメーカーおよびサプライヤーの 1 つとしてよく知られています。高品質な特殊研磨メディアを自社工場から低価格で卸売りしておりますので、お気軽にお問い合わせください。さらに安価な製品についてはお問い合わせください。